Usines · Entrepôts · Flux de matières
Automatisation et intralogistique
Développement commercial pour les fabricants d’équipements d’automatisation, de robotique et de manutention.
Nous identifions les applications et décideurs en Espagne, au Portugal et en France et suivons évaluations, offres et décisions.
Partir du fonctionnement réel
Quels produits circulent, selon quels parcours et avec quelles contraintes ? Robots, convoyeurs, systèmes de stockage et logiciels doivent répondre aux besoins de l’ensemble des opérations.
Relier production et flux internes
L’intralogistique organise transport, stockage et préparation dans les usines, entrepôts et centres logistiques.
Production et logistique se rejoignent dans l’alimentation des machines, les encours, les stocks tampons et la préparation des expéditions.
Stockage, convoyeurs, postes et logiciels doivent coordonner capacité et priorités ; une amélioration locale peut déplacer le goulot d’étranglement.
Le besoin peut concerner cadence, attente, réapprovisionnement, exactitude des commandes, espace ou manutention manuelle.
L’acheteur peut être l’exploitant, l’intégrateur ou un constructeur qui incorpore la technologie.
Nous précisons cadence, missions, supports de charge et transferts pour relier les flux à la production.
Capacité de stockage, débit de transport et capacité de traitement doivent être distingués.
Nous précisons commandes, pointes, réapprovisionnement, emballage et expédition.
La variation des produits, les opérateurs, les changements de format et les conditions doivent permettre une solution exploitable et maintenable.
Robotique industrielle
Charge utile, portée, préhenseur, présentation des pièces, variation, précision et temps de cycle déterminent la sélection.
Le client doit comprendre la prise, l’opération et le transfert du produit.
Changements de format, rejets et reprise après arrêt font partie de l’évaluation.
Évaluer la sécurité de la cellule complète
Outil, pièce, mouvements, équipements et opérateurs déterminent les protections. Les fonctions du robot ne dispensent pas d’évaluer la sécurité de l’intégration.
Ingénierie de production, responsables d’atelier, constructeurs et intégrateurs peuvent intervenir.
Nous identifions le responsable de l’application et l’intégrateur, puis coordonnons données, échantillons et évaluation.
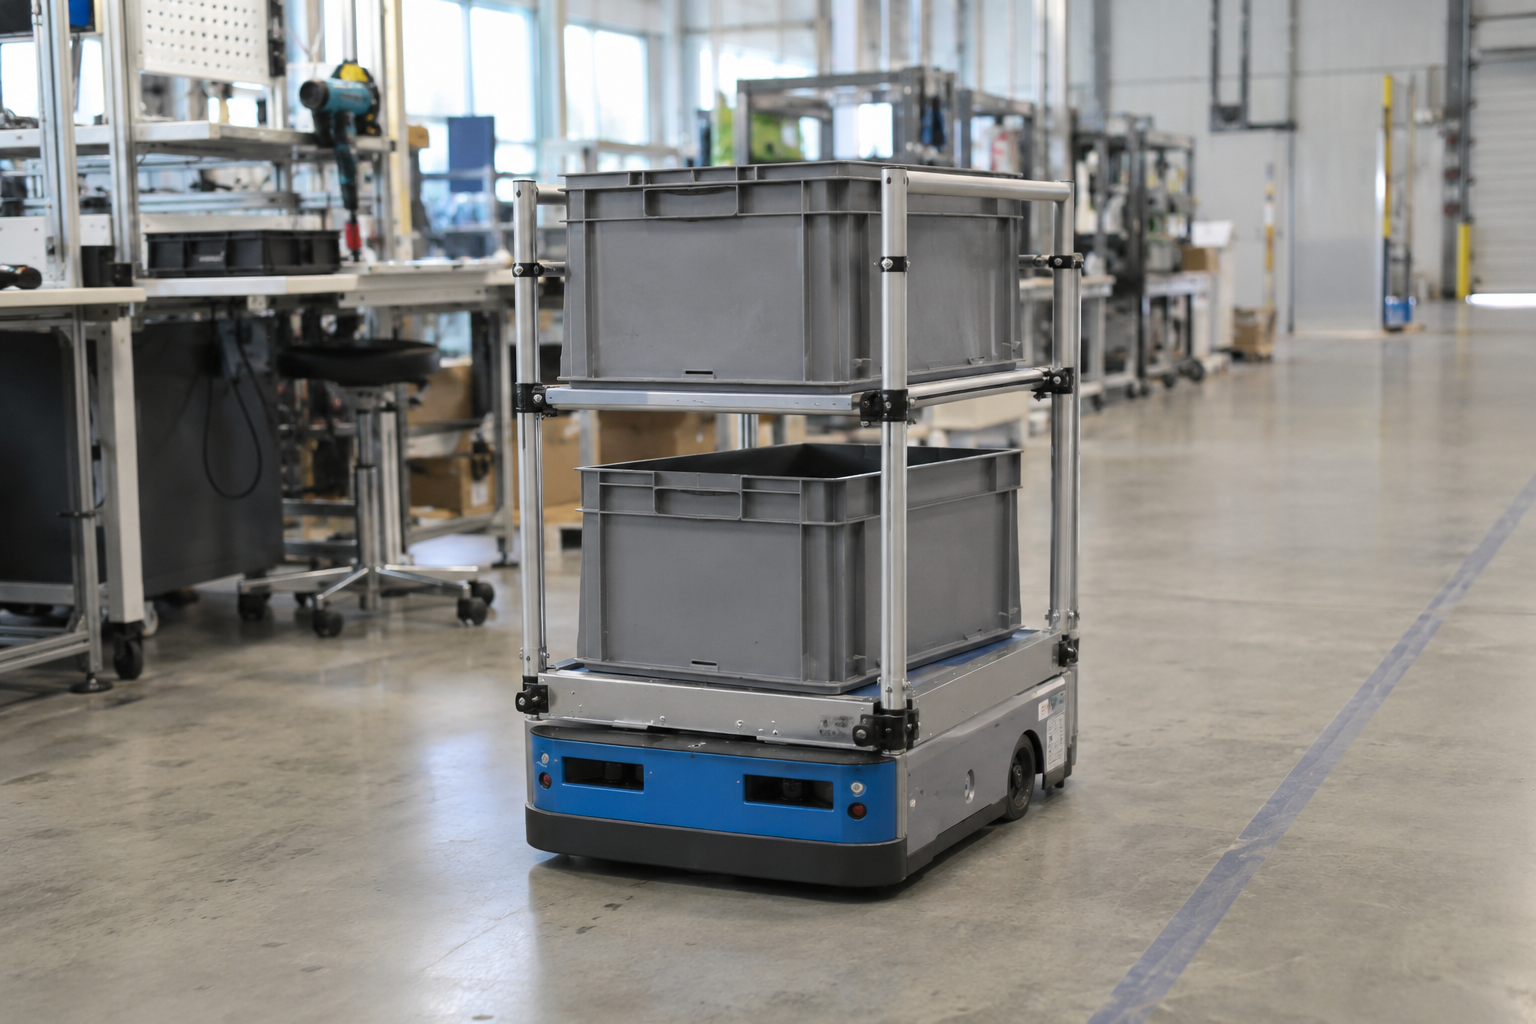
Robots mobiles : AGV et AMR
Nous précisons charge, palettes ou supports, points de prise et de dépose, fréquence, distance et transferts.
Le nombre de robots dépend de la vitesse réelle, des transferts, de la recharge, du trafic et de la demande sur le poste.
Allées, portes, croisements et attentes modifient la capacité nécessaire.
Sols, supports, communications, circulation mixte et reprise des missions interrompues doivent être évalués.
Nous contactons logistique d’usine, exploitants et intégrateurs selon ces besoins.
Nous documentons le transport actuel et les missions prévues, puis coordonnons une évaluation dans les conditions réelles.
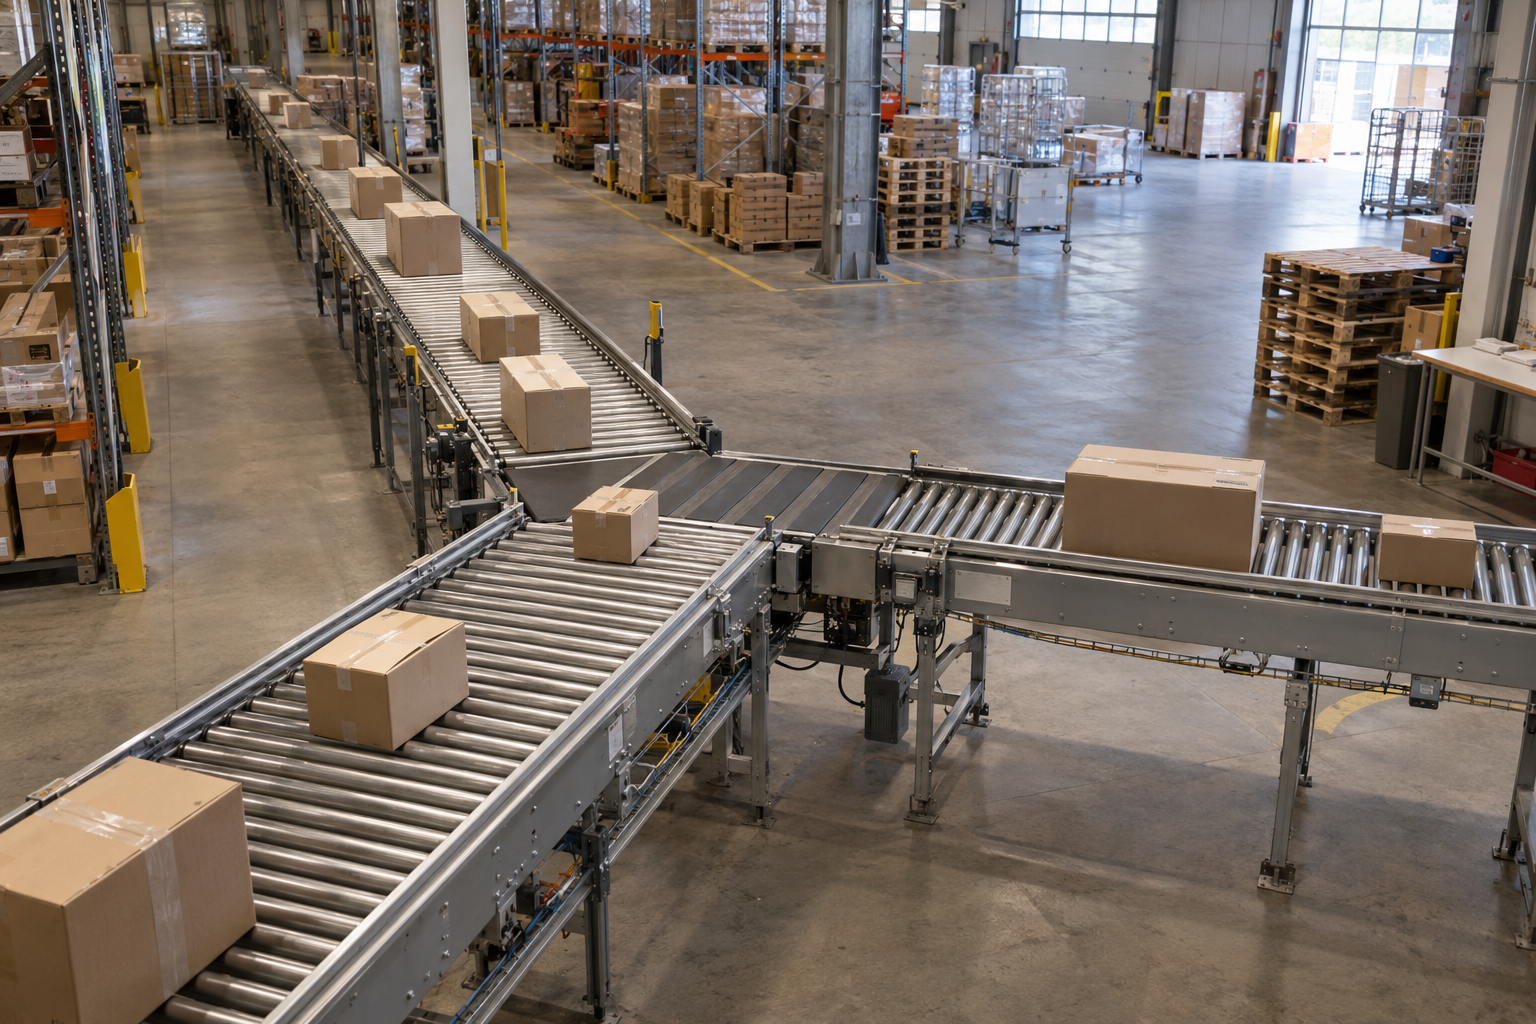
Convoyage et manutention
Dimensions, masse, surface d’appui, stabilité, orientation, accumulation et cadence déterminent la configuration.
Transferts, convergences, tampons, aiguillage et capacité des équipements récepteurs doivent être définis.
Les accès pour la maintenance et le traitement des situations particulières influencent l’implantation.
Rouleaux, entraînements et capteurs peuvent être achetés par des constructeurs. Une ligne complète implique exploitation, ingénierie et achats de projet.
Nous distinguons incorporation à une gamme, projet neuf et amélioration d’un système installé.
Nous identifions les interlocuteurs, la qualification et le potentiel de fourniture récurrente.
Stockage automatisé
Les systèmes de stockage de palettes ou de bacs, les navettes et les systèmes « goods-to-person », qui acheminent les produits jusqu’à l’opérateur, doivent être adaptés aux stocks et aux commandes.
Nombre d’emplacements et débit sont distincts. Entrées, sorties, postes et opérateurs déterminent la capacité réelle.
Nous précisons références articles (SKU), stocks, prélèvements, réapprovisionnement, pointes et charges hors gabarit.
Bâtiment, supports de charge et interfaces nécessitent aussi une évaluation.
Nous réunissons exploitation, ingénierie logistique, propriétaires et intégrateurs, puis suivons évaluation, investissement et achat.
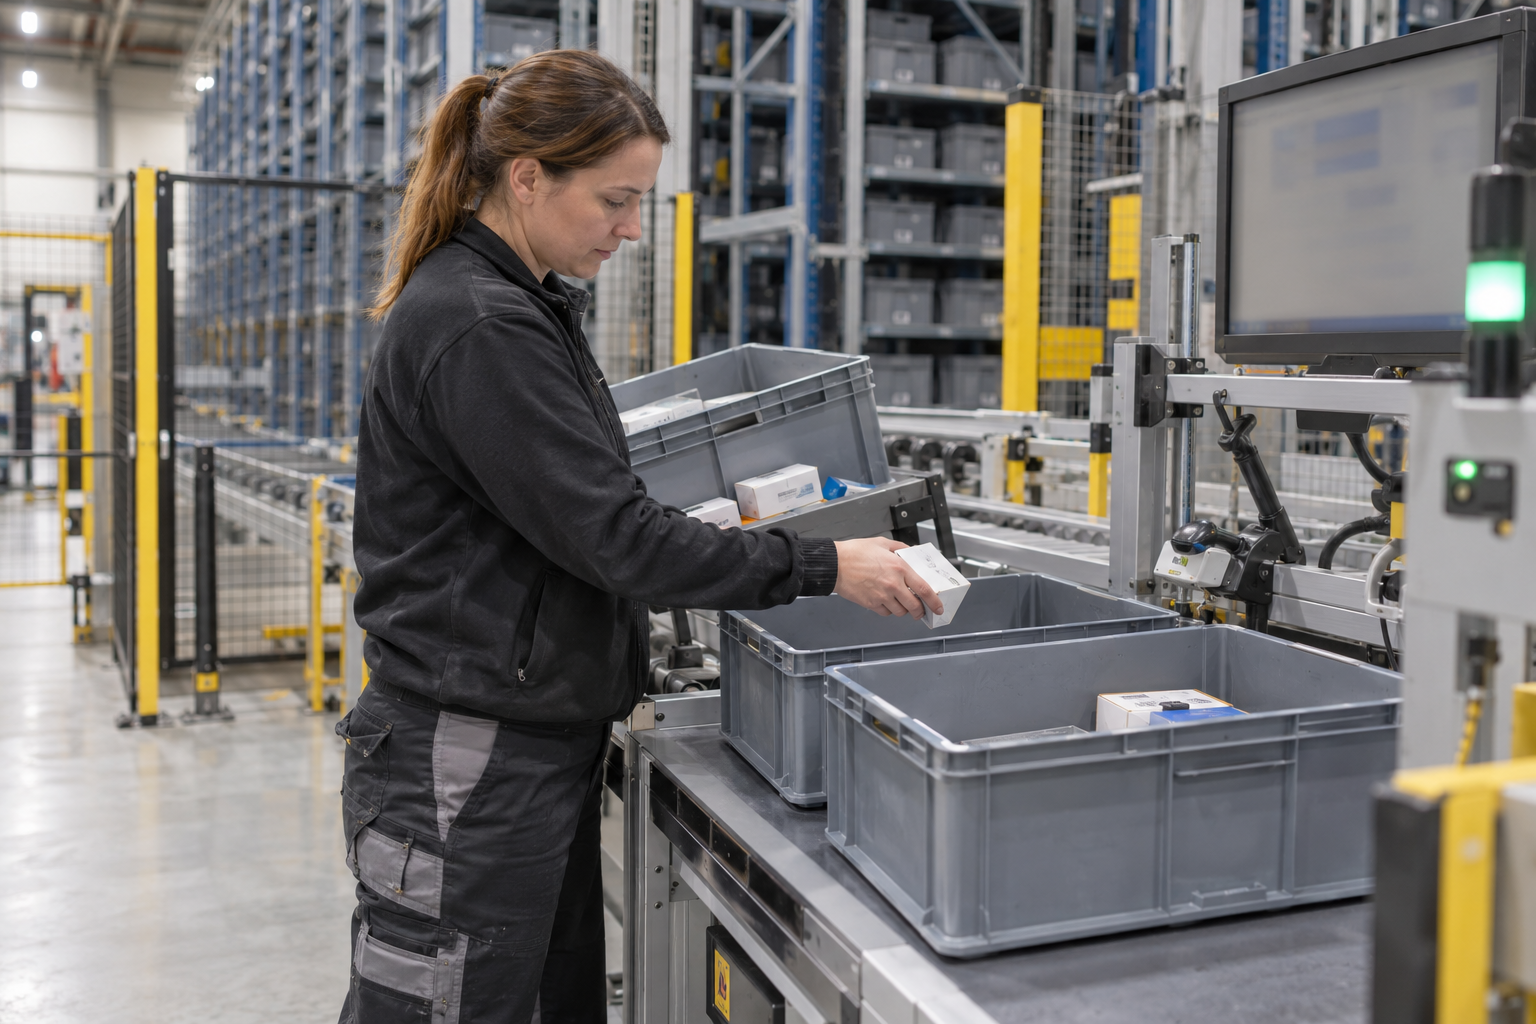
Préparation de commandes
Un même volume de commandes peut nécessiter des solutions différentes selon le nombre de lignes de commande, les articles, les dimensions, les références et les pointes horaires.
La productivité dépend aussi du réapprovisionnement, de la disponibilité, de la consolidation, du contrôle et de l’emballage.
Dans un système « goods-to-person », livrer un bac et traiter une ligne de commande sont deux mesures différentes.
La qualification précise :
- Unités mesurées : articles, lignes, commandes, cartons ou palettes.
- Profils de commandes habituels et de pointe.
- Exactitude et méthodes de confirmation.
- Réapprovisionnement et retours.
- Cas particuliers nécessitant une manipulation manuelle.
- Interfaces avec emballage, zones d’attente et expédition.
Nous contactons exploitation, ingénierie logistique et responsables d’investissement.
Nous suivons le projet et développons aussi les intégrateurs ou constructeurs qui sélectionnent les composants.
Logiciels WMS, WES et WCS
Les fonctions doivent être précisées :
- WMS : gestion des stocks et des opérations d’entrepôt.
- WES : ordonnancement et coordination des tâches et ressources.
- WCS : pilotage des équipements automatisés.
Un logiciel peut réunir plusieurs fonctions ; le périmètre réel doit être défini.
Il faut préciser qui tient le stock, libère les tâches, reçoit les confirmations et traite les exceptions, avec les interfaces ERP et production.
Données de référence, essais, migration, droits d’accès, assistance et reprise après incident font partie du périmètre.
Nous réunissons exploitation, informatique et fournisseurs, puis clarifions fonctions, interfaces, licences, déploiement et support.
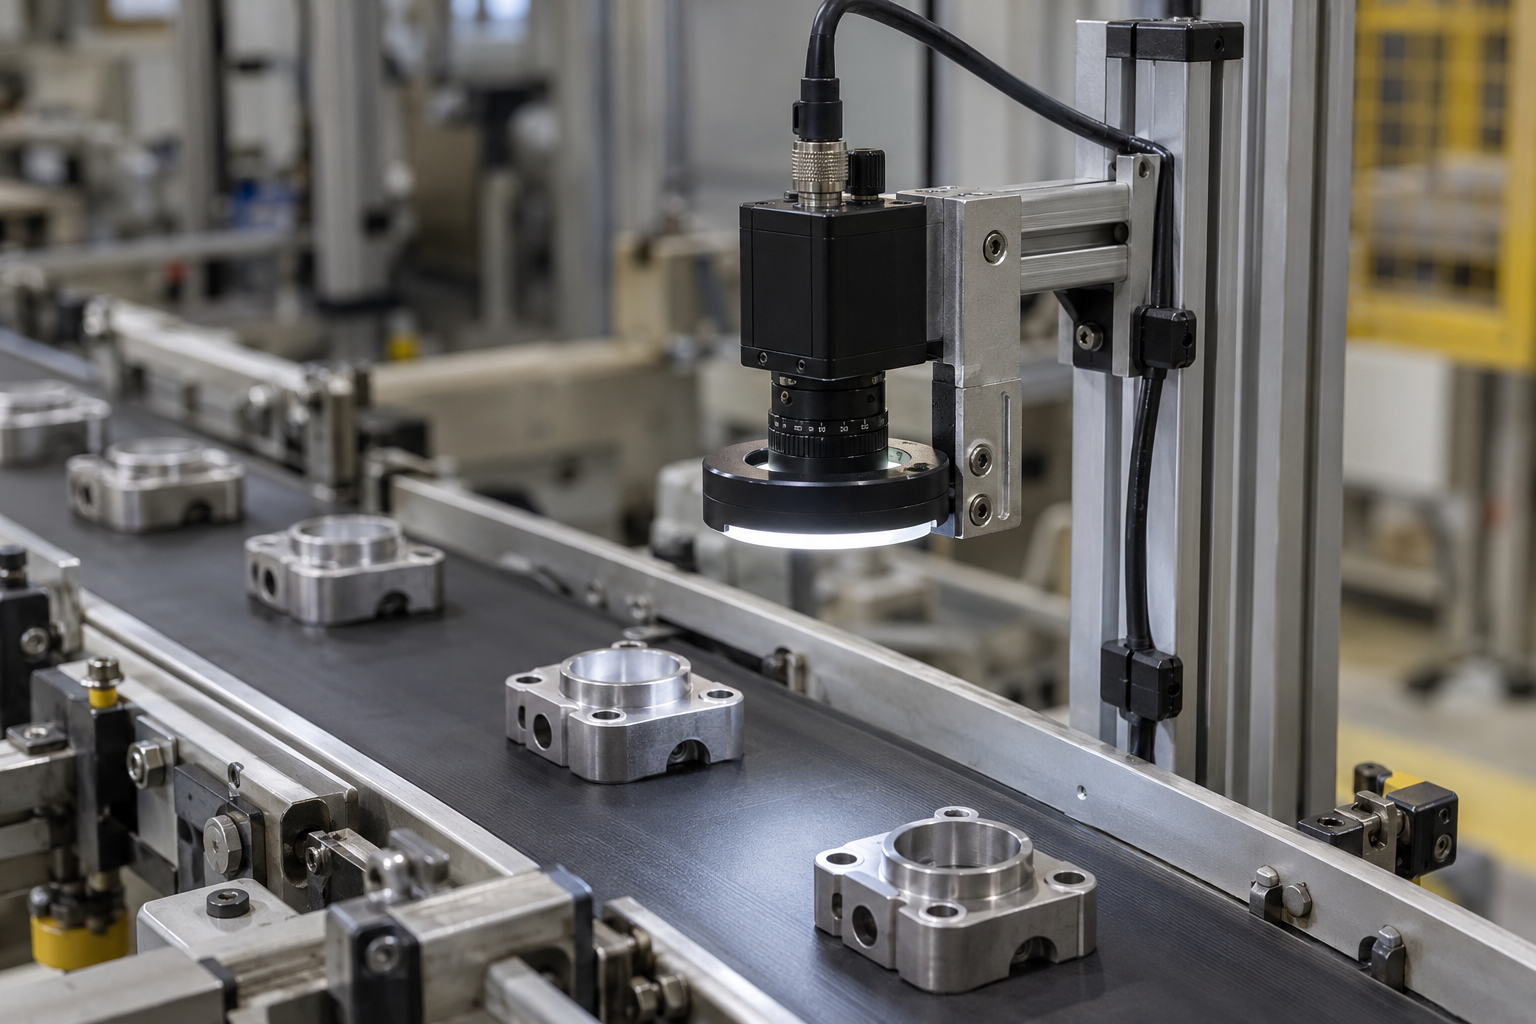
Vision industrielle et identification
La vision peut contrôler présence, position, dimensions, codes ou qualité. L’éclairage, la mise au point et la position de la caméra conditionnent l’évaluation.
Les essais doivent inclure produits conformes, défauts et cas difficiles représentatifs.
Faux rejets, défauts non détectés, résultats incertains et réaction du procédé doivent être définis.
La RFID nécessite d’évaluer lecteur, étiquette, fréquence, montage et environnement, notamment métal et liquides.
Nous travaillons avec qualité, intégrateurs, constructeurs et responsables de traçabilité.
Nous précisons objectif, échantillons, essais et critères pour avancer vers l’achat.
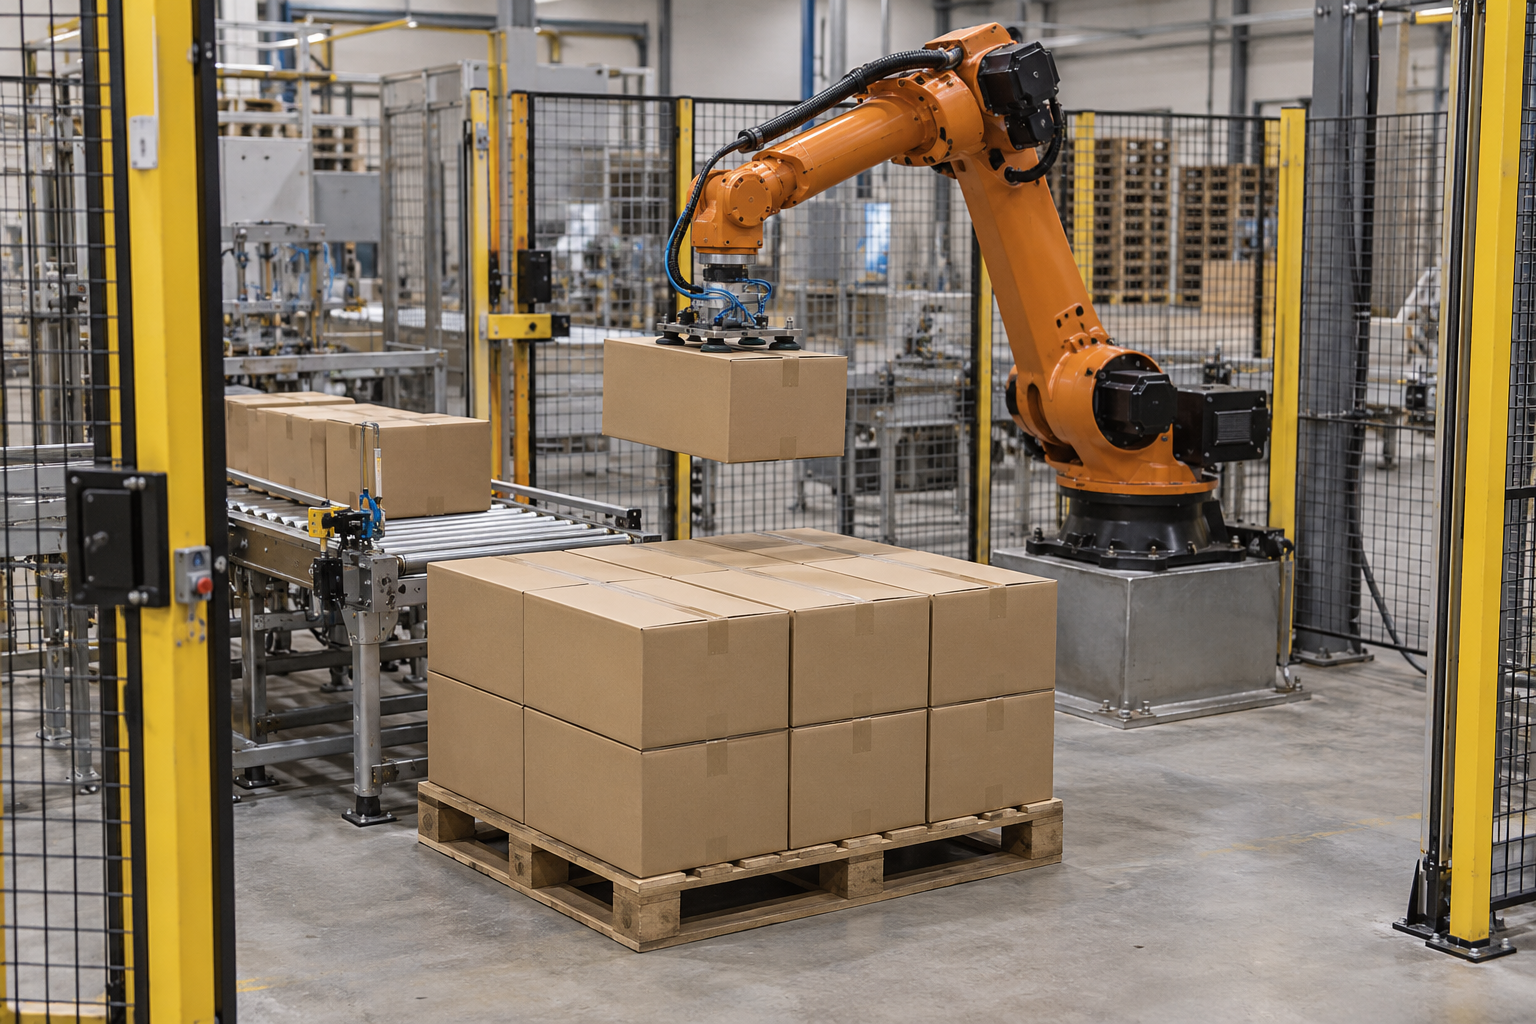
Palettisation et dépalettisation
Nous précisons formats, poids, présentation, plans de palettisation et stabilité des charges.
La sélection des préhenseurs nécessite des essais représentatifs.
La cellule doit gérer palettes vides, intercalaires, charges terminées et rejets.
Changements de format, place et interfaces convoyage ou emballage déterminent le périmètre.
En dépalettisation, état de la charge et disposition des produits ajoutent des variations.
Nous contactons usines, constructeurs et intégrateurs, coordonnons les données et suivons offres, interfaces, installation et performances attendues.
Qualifier le besoin opérationnel
Cadences, attentes, ruptures de réapprovisionnement, erreurs, temps de traversée, disponibilité et interventions manuelles peuvent être mesurés.
Les mesures doivent préciser produits, postes, pointes et opérations incluses.
Nous recueillons les données disponibles et signalons les questions techniques ouvertes.
Définir les performances et la réception
Produits, point de mesure, durée, personnel, interventions et arrêts doivent être convenus.
La réception en usine (FAT) vérifie avant expédition ; la réception sur site (SAT) vérifie l’équipement installé et ses interfaces, selon le périmètre convenu.
Nous clarifions les attentes avant l’offre ; fabricant, intégrateur et spécialistes du client réalisent validation et réception.
Évaluer le coût complet
L’investissement peut inclure intégration, logiciels, bâtiment, pose, formation, maintenance, pièces et perturbations d’activité.
Temps libéré, capacité supplémentaire et économies sont des effets différents à évaluer selon leur utilisation réelle.
Nous coordonnons données et hypothèses nécessaires à la décision d’investissement.
Intégrer l’automatisation dans l’existant
L’installation peut devoir rester en service ; implantation et pratiques doivent être étudiées sur chaque site.
Nous clarifions fenêtres de travaux, phases, exploitation provisoire, bascule logicielle, formation et remise en service.
Ces points déterminent périmètre, calendrier et partenaires.
Tenir compte des contrats logistiques
Nous précisons durée du contrat, volumes, engagements, occupation du bâtiment et propriété des équipements.
Il faut identifier financeur, bénéficiaire et possibilités d’adaptation ou de redéploiement.
Nous clarifions ces points pour suivre le processus réel d’investissement.
Réglementation européenne des machines
Le règlement (UE) 2023/1230 s’applique, en règle générale, à compter du 20 janvier 2027, en remplacement de la directive Machines.
Les responsables doivent préciser documentation, risques, protections et obligations applicables au projet.
Nous coordonnons ces questions ; conception, sécurité et conformité restent aux fabricants, intégrateurs et spécialistes compétents.
Interfaces et interopérabilité
VDA 5050 définit une interface de communication entre un système de gestion de flotte et des robots mobiles. Elle ne constitue pas une norme de sécurité.
Fonctions, versions, transferts de charges, responsabilités de commande et essais doivent être définis pour l’installation.
Assistance technique, pièces, maintenance et support logiciel doivent être organisés.
Ils doivent correspondre aux horaires, aux conséquences des arrêts et aux compétences locales. Formation et documentation sont également nécessaires.
Nous évaluons les partenaires d’intégration et de service et clarifions les engagements de l’offre.
Nous priorisons les comptes selon un besoin opérationnel crédible.
Nous précisons vente directe, passage par un constructeur, intégrateur, distributeur ou partenaire.
Les échanges précisent opération, moyens actuels, contraintes et décision pour préparer l’intervention technique.
Nous suivons les questions, les responsables et les échanges entre client et fabricant.
Nous évaluons compétences, accès aux clients, intégration et service du partenaire.
Le suivi couvre modifications, essais, réactions aux offres, délais, coûts d’intégration et service.
Le CRM ou outil partagé conserve l’historique et les actions pour guider les priorités.
Développement en espagnol auprès des usines, entrepôts, logisticiens, constructeurs et intégrateurs.
Développement en portugais selon l’application, les acheteurs et les partenaires locaux.
Développement en français auprès des organisations qui évaluent, intègrent, achètent et exploitent.
D’autres missions sont définies selon le produit, les clients et les ressources nécessaires.
Faire avancer votre prochaine opportunité
Présentez vos produits, applications et obstacles pour définir les comptes et le travail commercial utiles.